
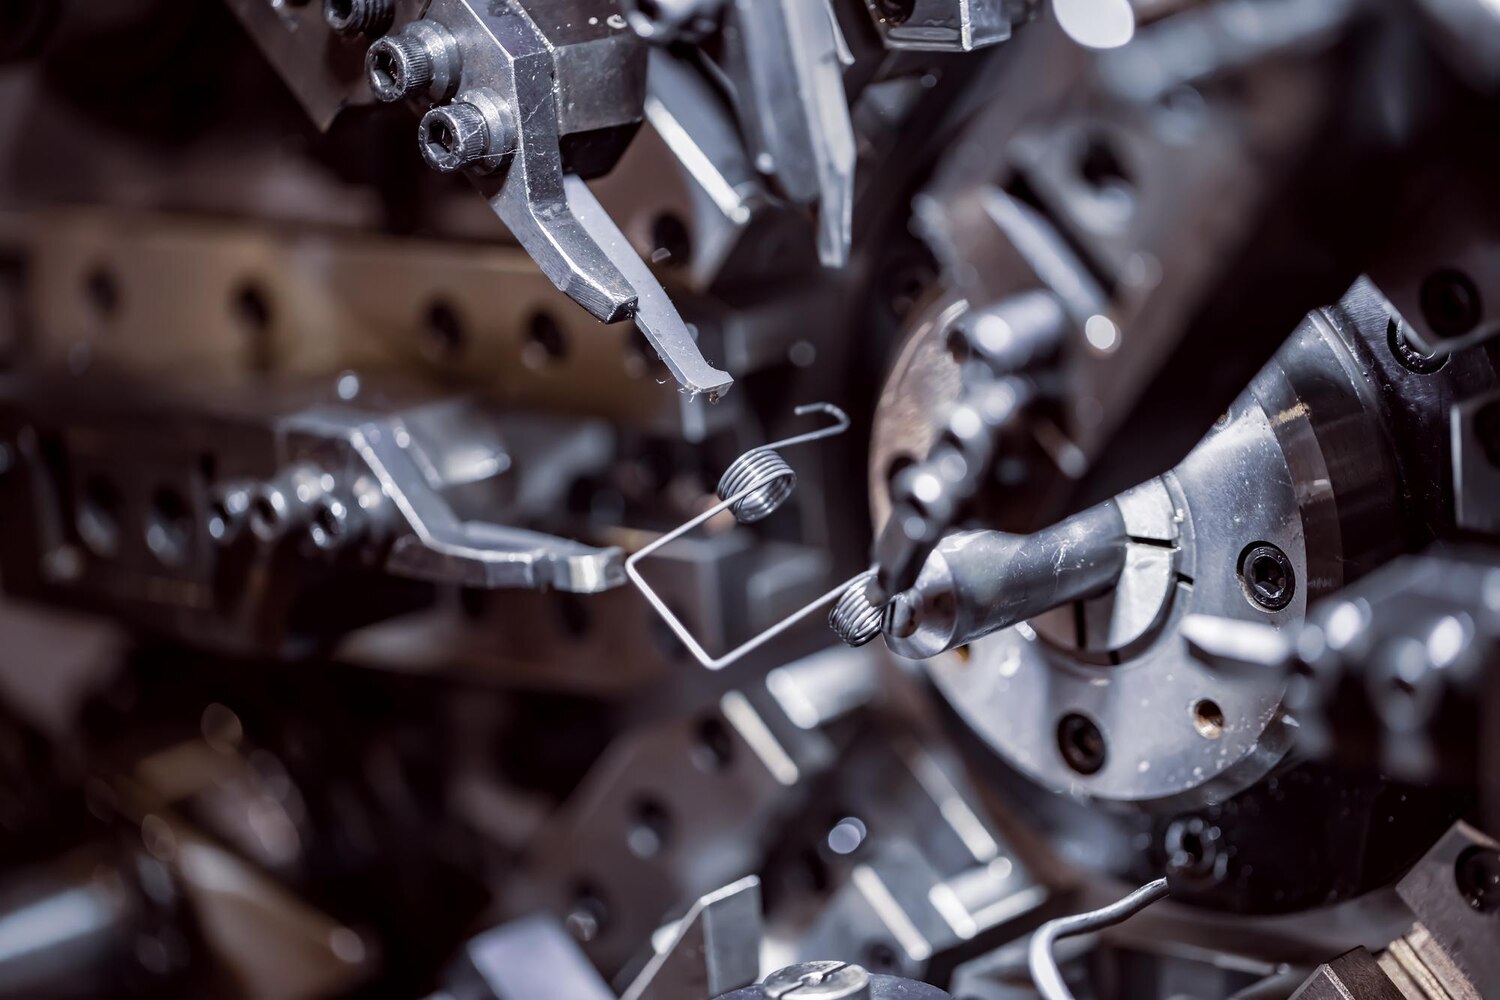
Odchyłki w serii detali giętych z drutu ujawniają się zwykle na kontroli wejściowej albo przy montażu: pierwsze sztuki zgadzają się z rysunkiem, a kolejne zaczynają od niego odbiegać, choć program maszyny się nie zmienił. Dla zamawiającego oznacza to selekcję detali, reklamacje i ryzyko przestoju linii, dlatego warto wiedzieć, skąd taki rozrzut się bierze i co da się z nim zrobić, zanim ruszy seria. W Salpark gniemy drut na giętarkach CNC 2D i 3D dla firm, które zamawiają detale według własnej dokumentacji, więc te przyczyny znamy z codziennej pracy.
Spis treści
1. Skąd biorą się różnice między detalami jednej serii
2. Materiał: średnica i wytrzymałość drutu
3. Maszyna i proces: prostowanie, podawanie, narzędzia
4. Jak odchyłka kąta przenosi się na wymiar detalu
5. Co ustalić z dostawcą przed uruchomieniem serii
6. Podsumowanie
7. FAQ
Skąd biorą się różnice między detalami jednej serii
Każde zgięcie drutu kończy się sprężynowaniem: gdy narzędzie puszcza drut, ten częściowo wraca do pierwotnego kształtu. Dlatego w programie giętarki zadaje się kąt odpowiednio większy, a wielkość tej poprawki dobiera się na pierwszych sztukach. Pasuje ona jednak tylko do materiału, na którym ją dobrano. Gdy drut zaczyna sprężynować inaczej, kąt przestaje zgadzać się z rysunkiem.
Sprężynowanie zależy przede wszystkim od wytrzymałości drutu, jego średnicy i promienia gięcia, a żadna z tych wielkości nie jest w serii idealnie stała. Części odchyłek da się zaradzić korektą programu, innym trzeba zapobiec już przy zamówieniu, zależnie od tego, czy winny jest materiał, czy maszyna.
Materiał: średnica i wytrzymałość drutu
Drut nigdy nie ma dokładnie nominalnej średnicy. Norma PN-EN 10218-2 dzieli tolerancje średnicy drutu stalowego na klasy od T1 do T5, z których najdokładniejsza jest T5. Dla drutu o średnicy 2 mm oznacza to około ±0,03 mm w klasie T4 i ±0,02 mm w klasie T5. Drut przy górnej granicy tolerancji inaczej leży w narzędziach i inaczej sprężynuje niż drut przy dolnej, więc przy wąskich tolerancjach kątów od klasy tolerancji średnicy wprost zależy ich rozrzut w serii.
Jeszcze więcej zależy od wytrzymałości drutu, bo to ona przesądza, o ile drut odsprężynuje po zgięciu. Bywa różna w poszczególnych kręgach, a nawet w obrębie jednego kręgu. Dlatego po zmianie kręgu kąty potrafią się przesunąć, choć w programie nikt niczego nie zmieniał.
Przy większej serii warto ustalić, że detale powstaną z jednej dostawy drutu, że dostawca dołączy świadectwo odbioru 3.1 z wynikami badań wytrzymałości i zapisze, które detale wykonał z którego kręgu. Gdy pojawi się odchyłka, łatwiej wtedy znaleźć jej przyczynę.
Maszyna i proces: prostowanie, podawanie, narzędzia
Drut odwijany z kręgu przechodzi najpierw przez prostownicę. Jej rolki usuwają krzywiznę, ale przy okazji zmieniają naprężenia w drucie, a od ustawienia rolek zależy, ile krzywizny i skrętu w nim zostanie. Ustawienie prostownicy wymaga więc takiej samej staranności jak sam program gięcia.
Poślizg drutu na rolkach podajnika i zmienne naprężenie drutu schodzącego z odwijaka sprawiają, że długość odcinków między zgięciami jest w każdej sztuce nieco inna, zwykle bez żadnej reguły. Zużycie trzpieni i tulei ujawnia się powoli: podparcie drutu przy gięciu z czasem się zmienia, więc kąty przesuwają się stopniowo, w miarę jak przybywa wykonanych sztuk.
Każda z tych przyczyn zostawia w pomiarach inny ślad, dlatego dostawca powinien mierzyć sztuki w kolejności, w jakiej powstały, a nie tylko zbiorczo dla całej partii. Gdy kąt przesuwa się powoli w jedną stronę i nie zmienia tego wymiana kręgu, przyczyną jest zwykle zużycie narzędzi. Skok kąta tuż po zmianie kręgu to sygnał, że chodzi o materiał. Nieregularny rozrzut długości przy stałych kątach świadczy o kłopotach z podawaniem. Kiedy wiadomo, skąd bierze się odchyłka, wiadomo też, czy wystarczy skorygować program, czy trzeba wymienić narzędzie albo zmienić materiał.
Jak odchyłka kąta przenosi się na wymiar detalu
W detalu z kilkoma zgięciami odchyłka nie zostaje w miejscu, w którym powstała. Gdy jedno zgięcie ma inny kąt, przesuwa się położenie kolejnych zgięć i punktu końcowego detalu. Z prostego rachunku wynika, że odchyłka 1° na zgięciu, za którym biegnie ramię o długości 100 mm, przesuwa jego koniec o około 1,7 mm. I odwrotnie: jeśli koniec takiego ramienia ma się zmieścić w ±1 mm, kąt trzeba utrzymać w granicach około ±0,6°. Ten sam rozrzut kąta może więc nie mieć znaczenia w krótkim zaczepie, a w długiej ramce rozstrzygać o tym, czy detal wejdzie w gniazdo.
Dlatego przy ocenie rysunku najważniejsze jest to, od którego wymiaru zależy, czy detal da się zamontować. Gdy jest on wyraźnie oznaczony, dostawca może tak ułożyć kolejność zgięć i zaplanować kontrolę, żeby utrzymać właśnie ten wymiar, a pozostałym można zostawić szersze tolerancje.
Co ustalić z dostawcą przed uruchomieniem serii
Większości kłopotów z powtarzalnością da się uniknąć, jeśli przy zamówieniu poświęcisz chwilę na kilka ustaleń:
Oznacz na rysunku wymiary funkcjonalne i podaj wąskie tolerancje tylko tam, gdzie są one potrzebne do montażu.
Określ gatunek drutu, stan dostawy i klasę tolerancji średnicy, a przy detalach odpowiedzialnych poproś o świadectwo odbioru 3.1 z wynikami badań wytrzymałości.
Ustal, które wymiary będą mierzone, na ilu sztukach i czym. Detal z drutu jest sprężysty i wynik pomiaru zależy od tego, jak się go ułoży. Warto więc uzgodnić bazowanie i sprawdzian, takie same u dostawcy i u Ciebie na kontroli wejściowej.
Uzgodnij pomiar pierwszych sztuk serii i pierwszych sztuk po każdej zmianie kręgu.
Nowy detal zamów najpierw w serii próbnej, najlepiej z drutu z więcej niż jednego kręgu, żeby zobaczyć rozrzut na docelowym materiale.
Podsumowanie
Odchyłki w serii detali giętych z drutu biorą się najczęściej ze zmiany sprężynowania, a ta wynika z różnic w średnicy i wytrzymałości drutu. Do tego dochodzą przyczyny po stronie maszyny: ustawienie prostownicy, poślizg w podajniku i zużycie narzędzi. Gdy wymiary funkcjonalne są oznaczone na rysunku, materiał jest jasno określony, a sposób pomiaru uzgodniony, zwykle udaje się utrzymać rozrzut, który nie przeszkadza w montażu.
Prześlij nam rysunek detalu
Jeśli planujesz serię detali z drutu, prześlij nam rysunek i napisz, które wymiary są ważne dla montażu. Sprawdzimy, czy detal da się wykonać, doradzimy materiał i klasę tolerancji średnicy i wspólnie z Tobą ustalimy, jak mierzyć pierwsze sztuki. Więcej o gięciu i formowaniu drutu CNC przeczytasz na naszej stronie.
FAQ
1. Dlaczego kąty w serii się zmieniają, choć program jest ten sam?
Najczęściej zmienia się sprężynowanie drutu. Drut z innego kręgu ma nieco inną wytrzymałość albo średnicę, więc po zgięciu sprężynuje inaczej. Inną przyczyną bywa zużycie narzędzi, a wtedy kąty zmieniają się powoli i w jednym kierunku.
2. Jaką klasę tolerancji średnicy drutu wpisać na rysunku?
Najdokładniejsza jest klasa T5, ale wystarczy taka, jakiej wymaga wymiar o najwęższej tolerancji. Dokładniejszy drut jest zwykle droższy, więc klasę warto dobrać razem z dostawcą.
3. Czy pierwsze sztuki z serii trzeba mierzyć?
Tak. Pomiar pierwszych sztuk serii, a także tych wykonanych tuż po zmianie kręgu drutu, pokazuje, czy trzeba skorygować program, zanim powstanie cała partia.
Autor: Zespół Salpark
Zespół specjalistów z doświadczeniem produkcyjnym.
Treści publikowane na blogu powstają w oparciu o wiedzę techniczną, wieloletnie doświadczenie oraz realne projekty realizowane dla różnych sektorów przemysłu. Dzielimy się praktycznym spojrzeniem na procesy, rozwiązania i wyzwania, z którymi spotykamy się w codziennej pracy.
Poznaj Salpark ➜ Zespół Specjalistów Salpark